国产欧美精品一区二区在线短片|精品一区成人高清在线人妻少妇二区三区|亚洲麻豆实拍一区免费视频一二区|国产好看短片三区|国产精品在线护士制服一区二区观看|麻豆三区视频一区在线|在线一区实拍三区播放|激情免费在线中文三区

型材拉弯加工廠對异形百叶片拉弯的經驗总結

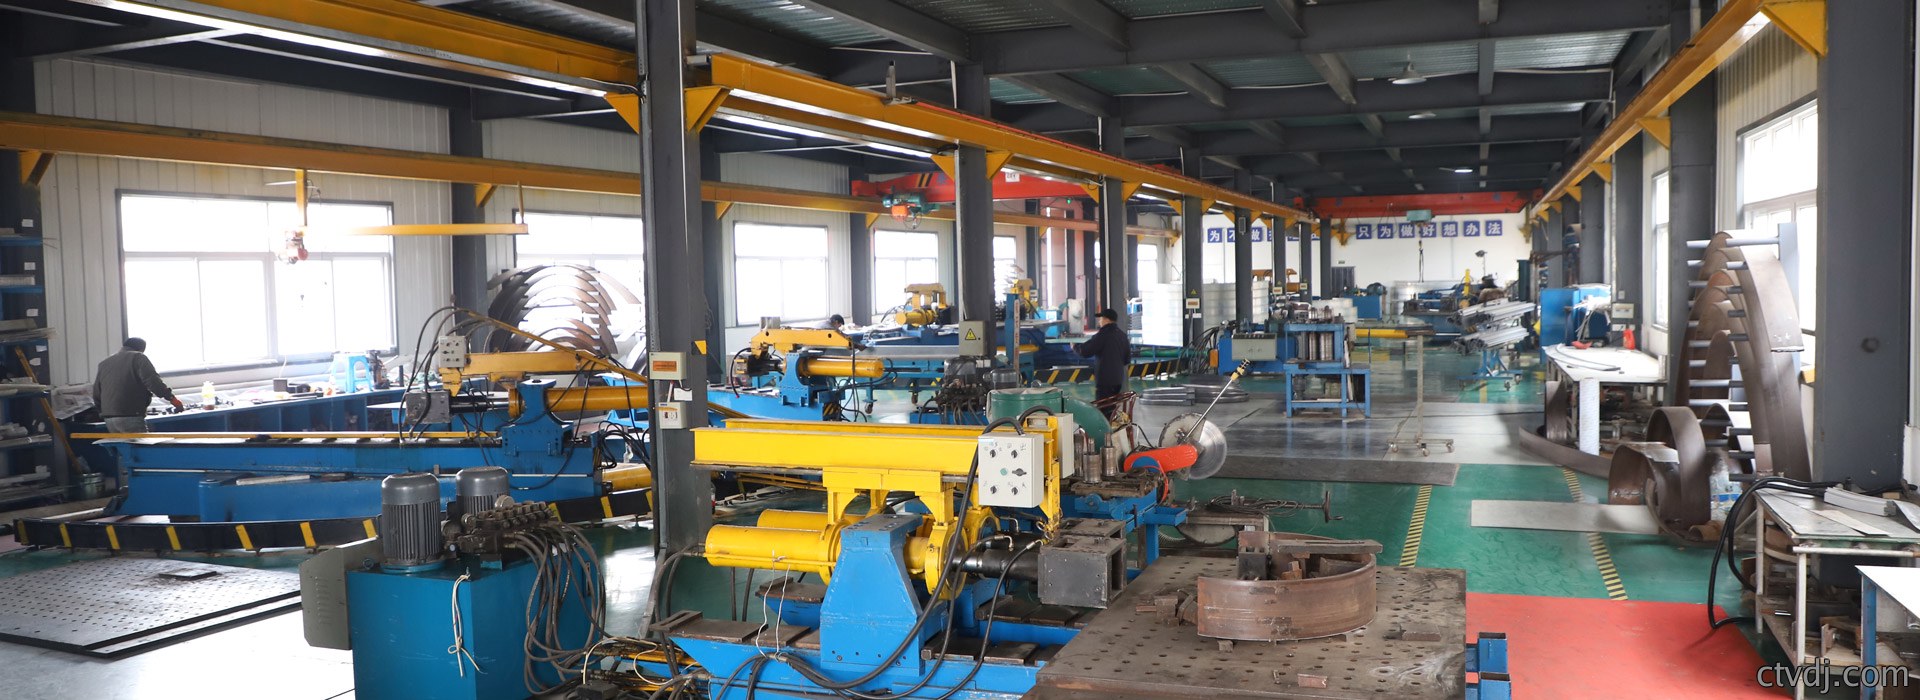
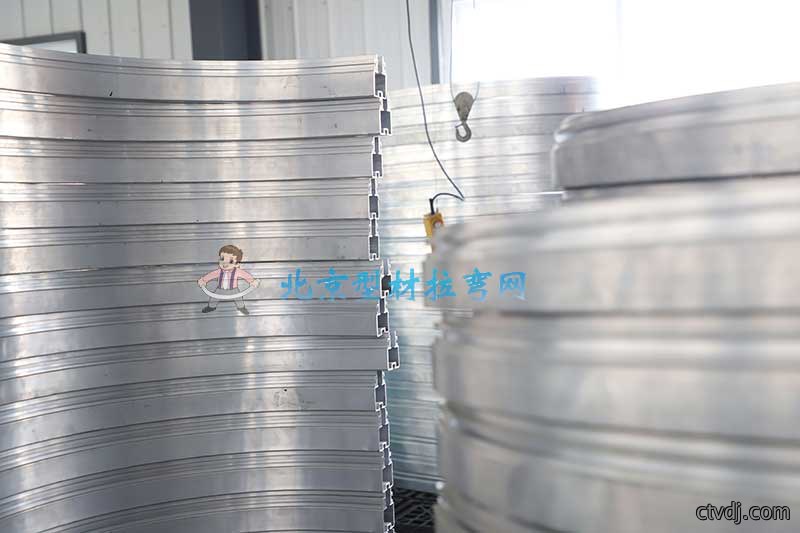
  衆所周知,异形型材的拉弯加工难度比较大,整體半径、平整度、垂直度都不好控製,特別(bie)是异形百叶片型材,拉弯加(jia)工更(geng)是难上加难,型材拉弯加工廠家(jia)盛達伟業經過十余年(nian)的經驗总結,北京盛達伟業型材拉弯廠在异形百叶片型材(cai)拉弯加工方面取得了不错的效(xiao)果。主要在以下兩(liang)個方面有(you)所突破。
 

  1、  夹具設計:
 
    1、  由於材(cai)料截面為非對称形状的不規則曲線,只能根據甲方(fang)提供的(de)電子版型材模圖設計成一阴一阳的咬合夹具
 
    2、  由於精(jing)度要求非(fei)常高,只能采取车床铣削和線切割的加工(gong)方法,以(yi)保證夹具接触面能提供(gong)较大的摩擦力,防止夹(jia)不住或者局部受力造成(cheng)断裂。
 
  2、  工裝模具設計:
 
    1、  由於百叶片型材截面尺(chi)寸比较大,如果采用整體尼龍板铣槽加工(gong)會存在(zai)兩個問題:
 
      A、  尼龍板(ban)厚度(du)不够,如果拼接則不利於進行(xing)铣(xi)槽加工。
 
      B、  由於尼龍板整體重(zhong)量较大,外表面還要(yao)有夹(jia)具夹持,拉弯的時候(hou)材料下垂會比较嚴重,可能會影響成品的平(ping)整度,產(chan)生较(jiao)大的扭曲變形。
 
    2、  經過細致、周密(mi)的分析,又與刀具(ju)設(she)計的廠家進行了沟通,一致認為采(cai)用木方加(jia)工工裝夹具的方式比较容易實現,而且重(zhong)量可控。所以(yi)商議結果是:定製铣槽(cao)刀具(ju)一套,木方若干,進(jin)行铣槽加工(gong)。
 
  3、  加工試弯:
 
    1、  鉴於是拉弯試驗,首(shou)先選擇了相對容(rong)易的较大半径的圖紙進行試弯,經(jing)過几次(ci)修改模具和拉弯調試,拉弯效果基本上满(man)足要求(qiu),但是没有達到完美,型(xing)材表面(mian)還有模具夹壓的痕迹。
 
    2、  较(jiao)大半径加工完成后,在進行小半径試弯過程中,发現(xian)夹痕非常明顯(xian),型材(cai)變形也非常嚴重(zhong),達不到圖紙的技(ji)術要求。
 
    3、  經過(guo)技術團隊的(de)共同努力,一致認(ren)為為了方便操作(zuo),工裝模具應采取(qu)分(fen)體尼龍式铣刨成型,並且根據以前(qian)的經驗和不足進(jin)行部分改進,經過技術(shu)人員的一致(zhi)努力,新的工裝模(mo)具很快製(zhi)作完成並投入使用,結果(guo)拉弯效果非常完(wan)美,异形百叶片(pian)拉弯后(hou)平整度,弧度都符合圖紙要求。
 
  4、  圖(tu)紙批量加工完成后,相關技術人員又使用该(gai)模具進行了小半径的拉弯試驗,效果依(yi)旧完美(mei),小半径居然做到(dao)了700mm,真是極大的收获。
 
    本批次型材拉弯完成后,获得了客戶(hu)和其他廠家的極大贊(zan)賞,給予我廠的拉弯(wan)水平(ping)充分的肯定,提升了企(qi)業在行業内的知名度(du),也(ye)說明了只要下功夫琢(zuo)磨,没有不(bu)能實現的目標,經過这次的拉弯难度洗禮(li),全體拉弯(wan)員工(gong)都提高了對自己拉弯水平的自信,會在以后的(de)工作中发挥潜力,再创新高度。